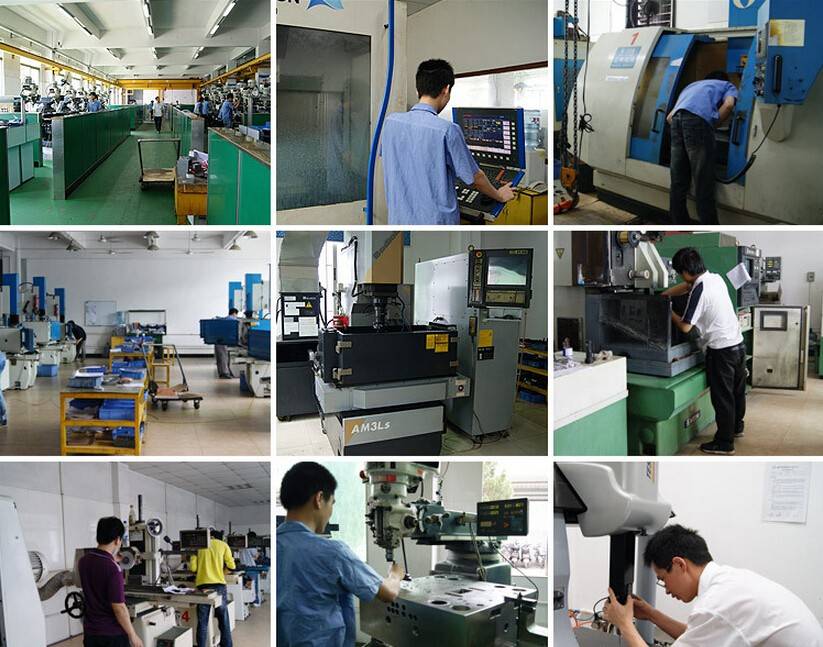
Plastiquemouleprocessus de fabrication
Premièrement, le processus de production des moules en plastique
1. Conception de la pièce.
2.Mouleconception (utiliser un logiciel pour diviser les moules, sélectionner les bases de moules et les pièces standard, et concevoir les curseurs)
3. Agencement du processus.
4. Processus dans l'ordre des technologues.
5. Assemblage de l'ajusteur (principalement avec surface de séparation).
6. Essayez lemoule.
Deuxièmement, les exigences structurelles de la fabrication des moules
Le principe de conception des moules est d'assurer une résistance, une rigidité, une concentricité, une neutralité et un jeu d'éjection suffisants, et de réduire la concentration des contraintes afin de garantir que les pièces produites par le moule répondent aux exigences de conception. Par conséquent, les principales pièces de travail dumoule(comme les moules convexes et concaves de la matrice de poinçonnage, les moules mobiles et fixes du moule d'injection, les moules supérieur et inférieur du moule de forgeage, etc.) nécessitent une grande précision de guidage, une bonne concentricité et neutralité, et le jeu de poinçonnage est raisonnable.
Lors de la conception d'un moule, les points suivants doivent être pris en compte :
① Lors de la conception du poinçon, veillez à prévoir un système de guidage et de centrage. En particulier pour les poinçons de petit diamètre, une structure autoguidée permet d'allonger leur durée de vie.moule.
② Pour les zones fragiles telles que les angles inclus et les rainures étroites, afin de réduire la concentration des contraintes, il convient d'utiliser des transitions en arc de cercle. Le rayon de l'arc R peut être de 3 à 5 mm.
③ La structure à incrustation est adoptée pour la partie concavemouleavec une structure complexe, ce qui peut également réduire la concentration des contraintes.
④ Augmenter l'écart de manière raisonnable, améliorer l'état de contrainte de la partie active du poinçon, réduire la force de poinçonnage, la force de déchargement et la force de poussée, et réduire l'usure du bord convexe et concave de la matrice.
Date de publication : 6 mars 2021