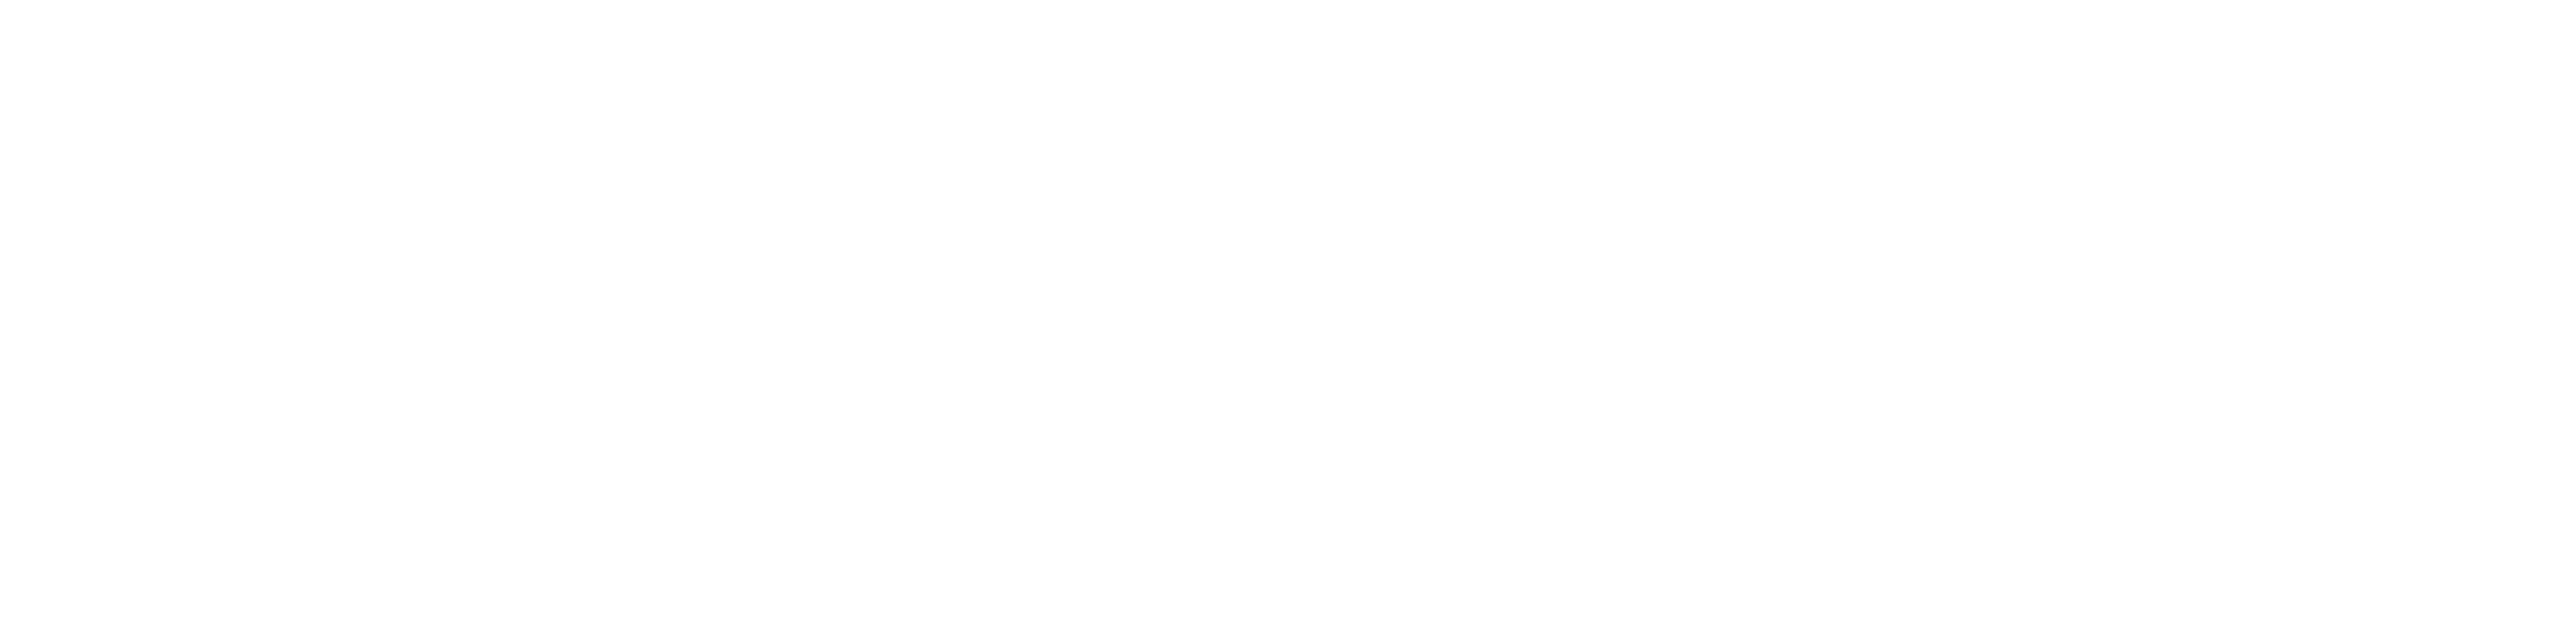
1. Plastique PE (polyéthylène)
Densité relative : 0,94-0,96 g/cm³
Retrait au moulage : 1,5 à 3,6 %
Température de moulage : 140-220 °C
Performances des matériaux
Résistance à la corrosion, excellente isolation électrique (notamment à haute fréquence), chloration et modification par irradiation possibles, renforcement par fibres de verre disponible. Le polyéthylène basse pression présente un point de fusion élevé, une rigidité, une dureté et une résistance élevées, une faible absorption d'eau, de bonnes propriétés électriques et une bonne résistance aux radiations ; le polyéthylène haute pression offre une bonne flexibilité, une bonne élongation, une bonne résistance aux chocs et une bonne perméabilité ; le polyéthylène à ultra-haut poids moléculaire présente une résistance élevée aux chocs, à la fatigue et à l'usure.
Le polyéthylène basse pression convient à la fabrication de pièces résistantes à la corrosion et de pièces isolantes ; le polyéthylène haute pression convient à la fabrication de films, etc. ; le polyéthylène à ultra-haut poids moléculaire (UHMWPE) convient à la fabrication de pièces absorbant les chocs, résistantes à l'usure et de transmission.
Performances de moulage
1. Matériau cristallin, faible absorption d'humidité, ne nécessitant pas de séchage complet, excellente fluidité, sensible à la pression. Le moulage par injection haute pression est adapté, assurant une température uniforme du matériau, une vitesse de remplissage rapide et un maintien de la pression suffisant. L'injection directe est déconseillée afin d'éviter les retraits irréguliers et l'augmentation des contraintes internes. Le choix de l'emplacement de l'injection est crucial pour prévenir les retraits et les déformations.
2. Le retrait est important et sa direction est marquée, ce qui favorise la déformation et le gauchissement. Le refroidissement doit être lent et le moule doit comporter des cavités froides et un système de refroidissement.
3. Le temps de chauffage ne doit pas être trop long, sinon une décomposition se produira et des brûlures.
4. Lorsque les pièces en plastique souple présentent des rainures latérales peu profondes, le moule peut être retiré par pression.
5. Une rupture de la matière fondue peut se produire et ne doit pas être en contact avec des solvants organiques pour éviter les fissures.
2、Plastique PC (polycarbonate)
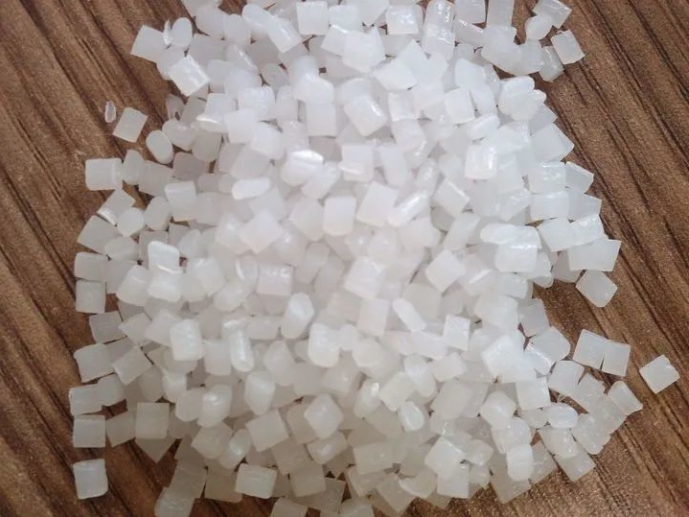
Densité relative : 1,18-1,20 g/cm³
Retrait au moulage : 0,5-0,8 %
Température de moulage : 230-320 °C
Conditions de séchage : 110-120 °C pendant 8 heures
Performances des matériaux
Haute résistance aux chocs, bonne stabilité dimensionnelle, incolore et transparent, bonne coloration, bonne isolation électrique, résistance à la corrosion et à l'abrasion, mais faible autolubrification, tendance à la fissuration sous contrainte, hydrolyse facile à haute température, faible compatibilité avec d'autres résines.
Il convient à la fabrication de petites pièces isolantes et transparentes pour instruments et de pièces résistantes aux chocs.
Performances de moulage
1. Matériau amorphe, bonne stabilité thermique, large plage de températures de moulage, faible fluidité. Faible absorption d'humidité, mais sensible à l'eau, nécessite un séchage préalable. Faible retrait au moulage, sujet à la fissuration à chaud et à la concentration des contraintes ; les conditions de moulage doivent donc être rigoureusement contrôlées et les pièces plastiques doivent être recuites.
2. Température de fusion élevée, viscosité élevée, pour les pièces en plastique de plus de 200 g, il est approprié d'utiliser la buse d'extension de type chauffant.
3. Vitesse de refroidissement rapide, système de coulée du moule à gros grains, court comme principe, il faut bien préparer le matériau froid, la porte doit être grande, le moule doit être chauffé.
4. Une température trop basse du matériau entraîne un manque de matière et des pièces plastiques ternes. À l'inverse, une température trop élevée provoque des débordements et des cloques sur les pièces. Lorsque la température du moule est basse, le retrait, l'allongement et la résistance aux chocs sont élevés, tandis que la résistance à la flexion, à la compression et à la traction est faible. Si la température du moule dépasse 120 °C, les pièces plastiques refroidissent lentement, se déforment facilement et adhèrent au moule.
3. Plastique ABS (acrylonitrile butadiène styrène)
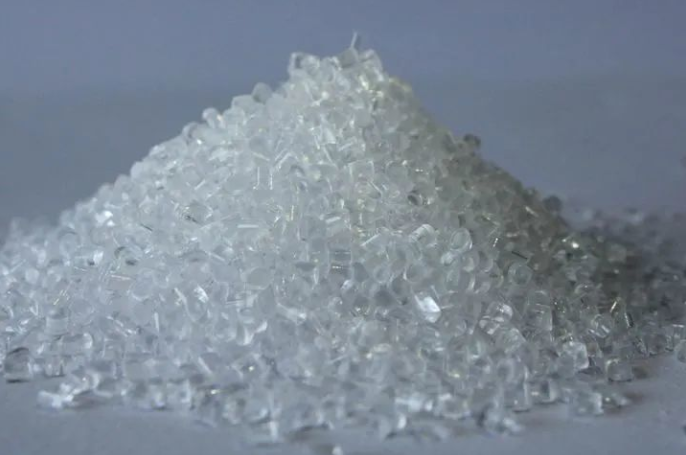
Densité relative : 1,05 g/cm³
Retrait au moulage : 0,4-0,7 %
Température de moulage : 200-240℃
Conditions de séchage : 80-90 °C pendant 2 heures
Performances des matériaux
1. Meilleures performances globales, résistance aux chocs plus élevée, stabilité chimique, bonnes propriétés électriques.
2、Bonne fusion avec le verre organique 372, fabriqué à partir de pièces en plastique bicolores, et la surface peut être chromée, traitée par peinture en aérosol.
3. Il existe des niveaux de résistance aux chocs, à la chaleur, ignifuges, améliorés, transparents, etc.
4. La fluidité est légèrement inférieure à celle du HIPS, supérieure à celle du PMMA, du PC, etc., et la flexibilité est bonne.
Convient à la fabrication de pièces mécaniques générales, de pièces résistantes à l'usure, de pièces de transmission et de pièces de télécommunication.
Performances de moulage
1. Matériau amorphe, fluidité moyenne, absorption d'humidité, doit être complètement séché, les exigences de surface des pièces en plastique brillant doivent être un long préchauffage et séchage à 80-90 degrés, 3 heures.
2. Il est conseillé d'utiliser des températures élevées pour le matériau et le moule, mais une température trop élevée du matériau peut entraîner sa décomposition. Pour les pièces plastiques de haute précision, la température du moule doit être comprise entre 50 et 60 degrés, et pour les pièces plastiques brillantes et résistantes à la chaleur, elle doit être comprise entre 60 et 80 degrés.
3. Si vous souhaitez résoudre le problème du serrage de l'eau, vous devez améliorer la fluidité du matériau, utiliser une température de matériau élevée, une température de moule élevée ou modifier le niveau d'eau et d'autres méthodes.
4. Par exemple, lors de la fabrication de matériaux résistants à la chaleur ou ignifuges, la surface du moule après 3 à 7 jours de production restera décomposée en plastique, ce qui donne une surface brillante au moule. Le moule doit être nettoyé en temps opportun, et la surface du moule doit être équipée d'une position d'évacuation accrue.
4. Plastique PP (polypropylène)
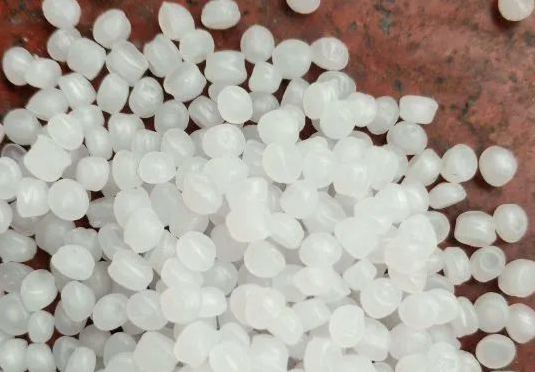
Densité relative : 0,9-0,91 g/cm³
Retrait au moulage : 1,0 à 2,5 %
Température de moulage : 160-220℃
Conditions de séchage : —
propriétés des matériaux
Sa faible densité, sa résistance, sa rigidité, sa dureté et sa résistance à la chaleur sont supérieures à celles du polyéthylène basse pression ; il peut être utilisé jusqu’à environ 100 °C. Ses bonnes propriétés électriques et son isolation haute fréquence ne sont pas affectées par l’humidité, mais il devient cassant à basse température, n’est pas résistant aux moisissures et vieillit facilement.
Il convient à la fabrication de pièces mécaniques courantes, de pièces résistantes à la corrosion et de pièces isolantes.
Performances de moulage
1. Matériau cristallin, faible absorption d'humidité, rupture facile du corps fondu, décomposition facile au contact prolongé avec du métal chaud.
2. Bonne fluidité, mais la plage et la valeur de retrait sont importantes, ce qui facilite le retrait, les bosses et les déformations.
3. Un refroidissement rapide est essentiel : les systèmes de coulée et de refroidissement doivent être conçus pour dissiper lentement la chaleur, et la température de moulage doit être contrôlée avec précision. Une température de matériau trop basse est particulièrement problématique, surtout à basse température et haute pression. Lorsque la température du moule est inférieure à 50 °C, les pièces en plastique ne sont pas lisses, présentent souvent une mauvaise fusion et laissent des marques ; au-delà de 90 °C, elles risquent de se déformer.
4. L'épaisseur de la paroi en plastique doit être uniforme, éviter les manques de colle et les angles vifs, afin d'éviter la concentration des contraintes.
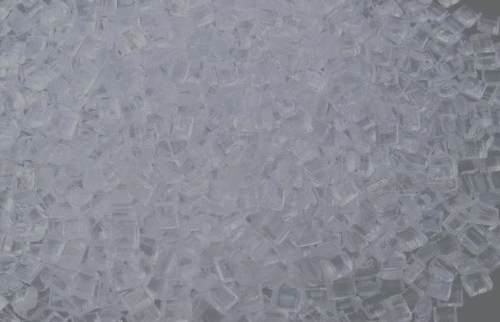
Densité relative : 1,05 g/cm³
Retrait au moulage : 0,6-0,8 %
Température de moulage : 170-250℃
Conditions de séchage : —
Performances des matériaux
L'isolation électrique (notamment à haute fréquence) est excellente ; le matériau est incolore et transparent, et son taux de transmission lumineuse n'est surpassé que par celui du verre organique. Il présente une bonne résistance à la coloration, à l'eau et aux produits chimiques. Sa résistance générale est bonne, mais il est fragile et sujet aux fissures de fragilité sous contrainte. Il ne résiste pas au benzène, à l'essence ni aux autres solvants organiques.
Il convient à la fabrication de pièces isolantes et transparentes, de pièces décoratives et de pièces d'instruments chimiques et optiques.
Performance de formation
1. Matériau amorphe, faible absorption d'humidité, ne nécessitant pas de séchage complet, difficile à décomposer, mais son coefficient de dilatation thermique élevé peut engendrer des contraintes internes. Bonne fluidité, compatible avec le moulage par injection sur machines à vis ou à piston.
2. Une température élevée du matériau, une température élevée du moule et une faible pression d'injection sont appropriées. Prolonger le temps d'injection permet de réduire les contraintes internes et d'éviter le retrait et la déformation.
3. Disponible avec différents types de raccords (porte d'injection et arc plastique), ce système permet d'éviter d'endommager les pièces plastiques lors du passage dans la porte d'injection. La pente de démoulage est importante, l'éjection est uniforme et l'épaisseur de paroi de la pièce plastique est régulière. Il est préférable de ne pas utiliser d'inserts ; le cas échéant, ces derniers doivent être préchauffés.
Date de publication : 12 août 2022